Karoserie pojazdów wycofanych z eksploatacji (PWE) należą do materiałów o stosunkowo wysokiej zawartości metali w stałych odpadach komunalnych. Po znormalizowanym demontażu, usunięciu odpadów niebezpiecznych oraz zespołów nadających się do ponownego użycia pozostałe karoserie nadal zawierają duże ilości stali, aluminium i miedzi, a także niewielkie ilości tworzyw sztucznych i materiałów kompozytowych. Skuteczne uwolnienie i oczyszczenie tych materiałów nie tylko dostarcza hutom stali oraz przedsiębiorstwom hutnictwa metali nieżelaznych surowców zastępczych, lecz także pomaga firmom recyklingowym spełniać coraz bardziej rygorystyczne wymogi dotyczące wskaźników odzysku surowców.
Wartość recyklingowa karoserii pojazdów wycofanych z eksploatacji
W skali globalnej wolumen przetwarzania pojazdów wycofanych z eksploatacji stale rośnie. W 2025 r. łączna masa takich pojazdów na świecie wynosi około 68 mln ton, z czego ponad 85% stanowią materiały nadające się do recyklingu. Na poziomie regionalnym w Europie demontuje się rocznie ponad 6 mln pojazdów, a dyrektywa UE ELV wymaga, aby co najmniej 95% masy każdego pojazdu zostało odzyskane, z czego 85% przypada na rzeczywisty recykling. Pozostałe główne gospodarki również stopniowo zaostrzają wymogi dotyczące wskaźników odzysku oraz zamkniętego obiegu materiałów dla pojazdów wycofanych z eksploatacji.
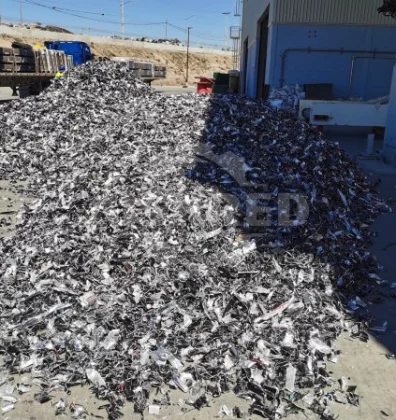
Skład materiałowy karoserii określa strukturę produktów wyjściowych linii recyklingu. Po precyzyjnym przetworzeniu z jednego małego pojazdu wycofanego z eksploatacji można wydzielić około 740 kg złomu żelaznego, 100 kg aluminium, 70 kg tworzyw sztucznych i 36 kg gumy. Stal stanowi główny wolumen produktów linii, natomiast aluminium i miedź mają wyższą wartość jednostkową, ale są też trudniejsze do odzyskania — w karoseriach występują często w postaci elementów osadzonych, połączeń nitowanych lub wiązek przewodów i wymagają wystarczającego rozdrobnienia oraz uwolnienia, aby urządzenia separacyjne mogły je skutecznie odzyskać. Praktyka zaawansowanych projektów recyklingowych z ostatnich lat pokazuje, że przy zoptymalizowanej separacji i kontroli procesu wskaźnik odzysku w obiegu zamkniętym może sięgać 81% dla stali, 52% dla aluminium i 68% dla miedzi. Oznacza to, że dokładność separacji na linii recyklingu bezpośrednio określa rzeczywiste przychody z materiałów o wysokiej wartości.
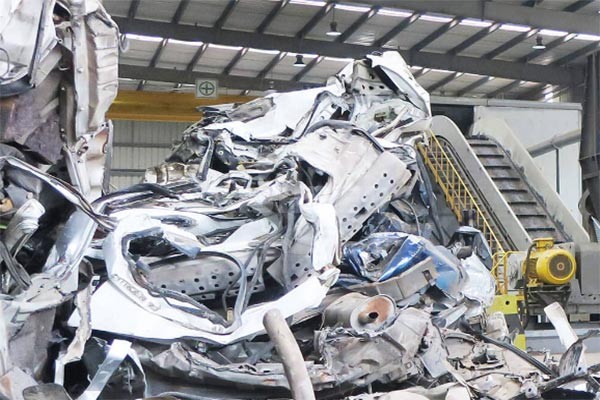
Podstawowa konfiguracja linii recyklingu
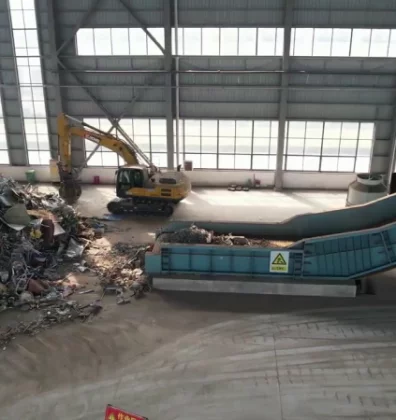
Kompletna linia rozdrabniania i recyklingu karoserii pojazdów wycofanych z eksploatacji obejmuje zwykle cztery ogniwa: przygotowanie wstępne, rozdrabnianie, separację oraz instalacje pomocnicze ochrony środowiska. Zanim karoserie trafią na linię rozdrabniania, należy zakończyć usuwanie substancji niebezpiecznych i części nadających się do ponownego użycia, w tym akumulatorów, poduszek powietrznych, wszelkiego rodzaju olejów, filtrów i innych odpadów niebezpiecznych, a także silników, skrzyń biegów, katalizatorów trójdrożnych i innych zespołów o wysokiej wartości. Ten etap stanowi podstawę bezpieczeństwa i zgodności środowiskowej dalszego procesu rozdrabniania. Etap rozdrabniania jest sercem całej linii. Obecnie dojrzała konfiguracja zakłada dwustopniowe rozdrabnianie i kruszenie: rozdrabniacz dwuwałowy odpowiada za rozdrabnianie wstępne, a kruszarka młotkowa za kruszenie końcowe i formowanie brył. Etap separacji łączy zazwyczaj separację magnetyczną, separację prądami wirowymi oraz separację powietrzną w celu wydzielenia żelaza, metali nieżelaznych i lekkich zanieczyszczeń. Instalacje pomocnicze ochrony środowiska obejmują odpylanie oraz oczyszczanie gazów odlotowych, co zapewnia zgodność linii z lokalnymi wymogami emisyjnymi.
W tej konfiguracji podział zadań i współdziałanie rozdrabniacza z kruszarką młotkową decydują o wydajności, zużyciu energii i kosztach konserwacji całej linii.
Jak współdziałają rozdrabniacz i kruszarka młotkowa
Zaletą kruszarki młotkowej jest uderzenie z dużą prędkością: młotki nadają materiałowi kształt kul lub brył, dzięki czemu farba, tworzywa sztuczne i zanieczyszczenia z powierzchni metalu odpadają, rośnie gęstość nasypowa, a powstaje rozdrobniony materiał, który huty stali mogą przyjmować bezpośrednio. Niepodane wstępnemu rozdrabnianiu kompletne karoserie są duże objętościowo i mają nieregularne kształty. Jeśli trafią bezpośrednio do kruszarki młotkowej, pojawiają się dwa problemy: po pierwsze, podawanie do kruszarki jest nierównomierne, obciążenie wirnika silnie się waha, a chwilowe uderzenia mogą powodować nadmierne zużycie młotków lub sita; po drugie, duże puste komory w karoserii trudno skutecznie uderzyć wewnątrz komory kruszarki, wydłuża się czas przebywania materiału w maszynie, a w ślad za tym rośnie jednostkowe zużycie energii.
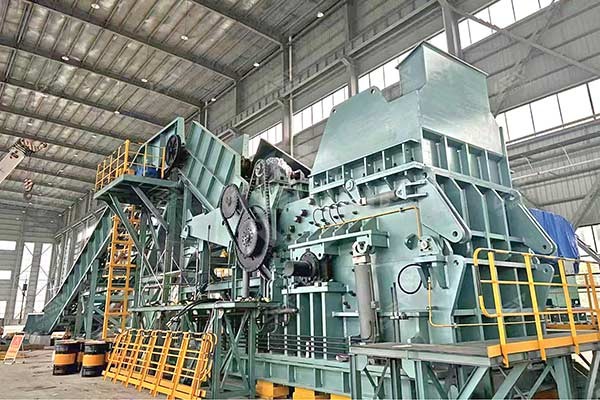
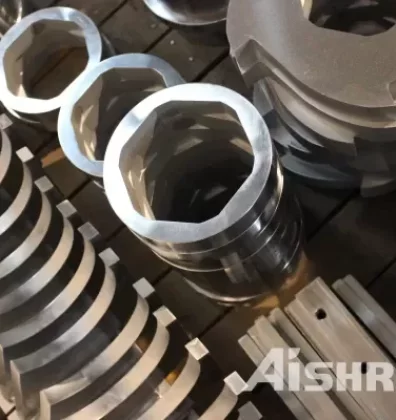
Rozdrabniacz dwuwałowy rozwiązuje właśnie ten problem. Zamiast uderzenia z dużą prędkością stosuje ścinanie przy niskiej prędkości i wysokim momencie obrotowym: zęby tnące wałów obracają się przeciwbieżnie i rozrywają karoserie na pasma lub bloki o stosunkowo jednorodnych wymiarach, zapewniając kruszarce młotkowej trzy warunki:
Równomierne podawanie materiału, pozwalające kruszarce młotkowej pracować pod stabilnym obciążeniem. Gdy do kruszarki trafiają karoserie bez wstępnego rozdrobnienia, obciążenie skokowo się zmienia i łatwo dochodzi do stanów "jedno podanie – przeciążenie, kolejne – bieg jałowy". Po rozdrobnieniu wymiary materiału są wyrównane, strumień materiału na przenośniku płytowym jest stabilny, prąd silnika kruszarki młotkowej nie wykazuje wahań, a wydajność może być w pełni wykorzystana.
Ograniczenie pracy nieefektywnej kruszarki młotkowej, zmniejszające zużycie i pobór energii. Gdy młotki pracują na kompletnych karoseriach, znaczna część energii zużywana jest na przewracanie się i odbijanie materiału, a nie na skuteczne kruszenie. Po wstępnym rozdrobnieniu w rozdrabniaczu materiał trafiający do kruszarki młotkowej ma już geometrię umożliwiającą skuteczne uderzenie, więc każde uderzenie młotka działa na efektywną powierzchnię kruszenia. Jednocześnie rozdrabniacz wyposażony jest w klapę wyrzutową oraz automatyczne zabezpieczenie z funkcją rewersji, które pozwala usunąć z wyprzedzeniem ciała obce nienadające się do kruszenia i zapobiega ich przedostaniu się do kruszarki młotkowej oraz uszkodzeniu młotków lub płyt wykładzinowych. Z perspektywy całej linii rozdrabniacz przejmuje rozdrabnianie zgrubne, a kruszarka młotkowa koncentruje się na kruszeniu dokładnym i formowaniu brył. Obie maszyny pracują w optymalnych dla siebie zakresach parametrów, dzięki czemu zużycie energii i koszty konserwacji całego systemu są łatwiejsze do kontrolowania.
Wstępna separacja odciąża dalsze etapy separacji. Już w trakcie rozdrabniania część farby, tworzyw sztucznych i włókien zaczyna odrywać się od podłoża metalowego. Po kolejnych uderzeniach w kruszarce młotkowej zanieczyszczenia z powierzchni metalu odpadają jeszcze dokładniej, dzięki czemu separacja magnetyczna i separacja prądami wirowymi otrzymują „czystszy” materiał wsadowy, co sprzyja podniesieniu końcowej czystości żelaza i metali nieżelaznych.
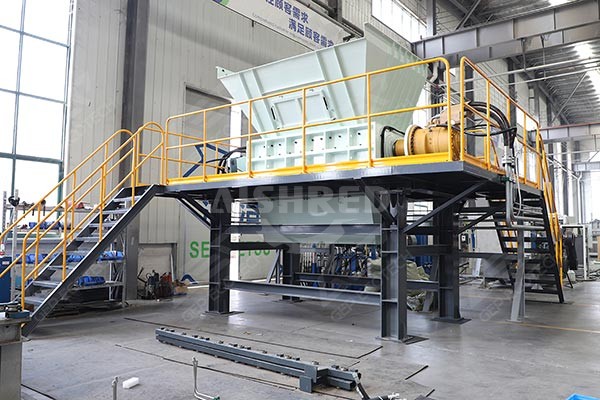
W linii recyklingu karoserii pojazdów wycofanych z eksploatacji relacja między rozdrabniaczem a kruszarką młotkową nie jest po prostu „rozdrabnianiem zgrubnym + kruszeniem dokładnym”, lecz polega na tym, że etap poprzedzający stwarza kolejnemu etapowi warunki umożliwiające przetwarzanie: rozdrabniacz zamienia nieregularne, puste, wielkogabarytowe karoserie w jednorodny materiał o kontrolowanych wymiarach, dzięki czemu kruszarka młotkowa może przeprowadzić uwolnienie i formowanie brył w zakresie wysokiej efektywności. Bez tej współpracy wydajność kruszarki młotkowej będzie stale ograniczana przez wahania podawania i zatykanie, a rzeczywista przepustowość całej linii często nie osiąga wartości projektowej.
Konfiguracja indywidualna: dopasowanie do warunków projektu zamiast stałego szablonu
Poszczególne projekty różnią się wyraźnie źródłem karoserii, głębokością demontażu, produktami docelowymi i warunkami terenowymi, dlatego nie istnieje "uniwersalna konfiguracja" linii. Dobór modeli rozdrabniacza i kruszarki młotkowej oraz kombinacja procesowa zespołów separacji muszą być określane na podstawie konkretnych warunków projektu. GEP ECOTECH może dostarczyć rozwiązania dostosowane do potrzeb—od doboru pojedynczej maszyny po integrację kompletnej linii — uwzględniające skalę przetwarzania klienta, cechy materiału wsadowego, wymaganą czystość produktu końcowego, lokalne wymogi zgodności środowiskowej oraz układ terenu. Zapraszamy do kontaktu w celu omówienia koncepcji konfiguracji w oparciu o rzeczywiste warunki projektu.